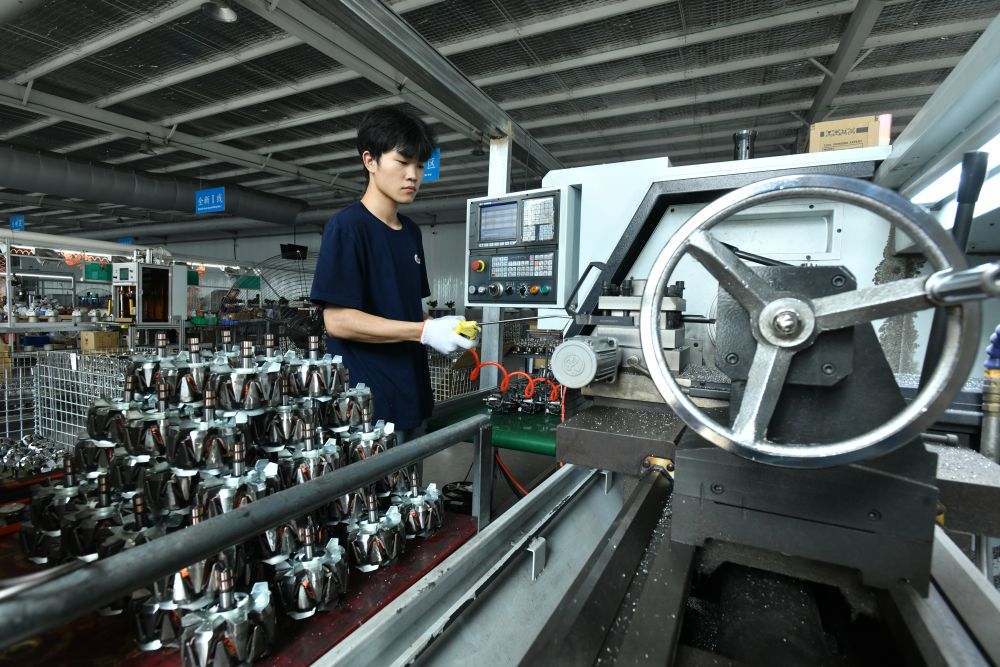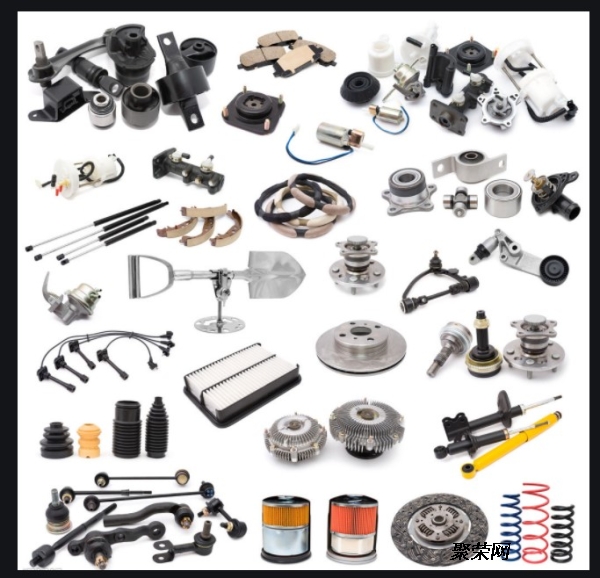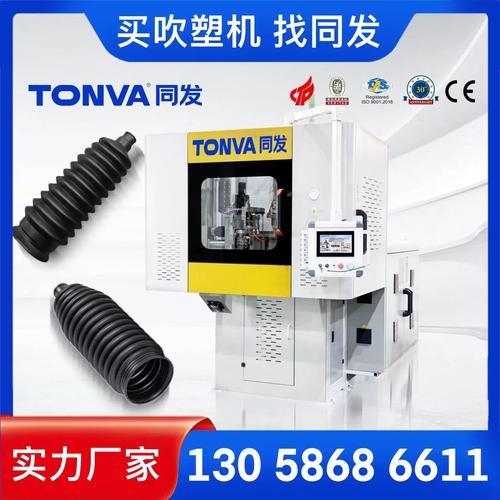
随着汽车工业向轻量化、高可靠性及智能化方向快速发展,对零部件的制造精度与一致性提出了更高要求。其中,方向机防尘罩与各类汽车零配件防尘套作为底盘转向系统的关键防护部件,直接影响转向机构的密封性、耐久性与驾驶安全性。在此背景下,全电动吹塑机以其精密成型能力,正在成为汽车防尘套类产品制造的核心装备。
一、方向机防尘罩的功能要求与成型挑战
方向机防尘罩(又称转向机防尘套)主要用于覆盖转向拉杆与转向机连接部位,防止灰尘、泥水、盐雾等侵入运动副,同时保持内部润滑脂不泄漏。其典型结构为波纹管状,壁厚通常在0.8mm至2mm之间,且壁厚均匀性要求极高——局部过薄会导致早期破裂,局部过厚则影响装配与柔韧性。材料多为热塑性弹性体(TPE)或氯丁橡胶,对成型温度与模具表面光洁度极为敏感。传统液压吹塑机因能耗高、响应慢、重复精度不足,难以稳定满足此类薄壁长流程制品的精密成型需求。
二、全电动吹塑机的精密成型优势
全电动吹塑机采用伺服电机独立驱动塑化、注射、合模、吹气及顶出等动作,摒弃了液压油路,具备以下核心优势:
- 高重复精度:伺服系统控制精度可达0.01mm级,确保每一模次的型坯壁厚分布高度一致,从而保证防尘罩波纹谷部与峰部的壁厚公差稳定在±0.05mm以内。
- 快速动态响应:电动合模与吹气阀响应时间缩短至毫秒级,有利于薄壁制品在尚未冷却前完成高效吹胀,避免缺料或破裂。
- 节能与洁净:相比液压机,能耗降低约40%–60%,且无液压油泄漏风险,满足汽车行业对生产环境的洁净度要求。
- 工艺参数可数字化闭环控制:型坯壁厚控制(PWDS)、吹气压力曲线、模具温度等均可实时采集并反馈调节,实现“精密成型”的可追溯性。
三、面向汽车零配件防尘套的成型工艺要点
针对汽车零配件防尘套(包括方向机防尘罩、球头防尘套、减震器防尘套等)的共性特征,全电动吹塑机需配合以下工艺策略:
- 型坯挤出与控制:采用低压缩比、屏障型螺杆,配合伺服驱动熔胶,保证TPE或橡胶材料塑化均匀,无气纹与焦料。型坯壁厚通过轴向多点控制器编程,以适应波纹管不同截面的吹胀比差异。
- 模内吹胀与冷却:模具分型面需精密配合,表面镜面抛光或喷砂处理以利脱模。吹气采用高压PPC(预吹+主吹)方式,避免波纹尖角处过度拉伸。模温分区控制,确保脱模后收缩率<0.5%。
- 在线检测与自动化:集成机器视觉系统检测防尘套波纹完整性与内径尺寸,配合全电动顶出与机械手取出,实现无人化精密生产。
四、应用成效与行业趋势
实际生产数据表明,采用全电动吹塑机成型方向机防尘罩,产品合格率可从传统设备的92%提升至98.5%以上,单件成型周期缩短15%–20%。由于伺服系统可存储多套成型配方,同一台设备能够快速切换不同规格的防尘套(如不同波纹数、不同安装端口径),显著提升汽车零配件制造的柔性化水平。随着人工智能算法引入吹塑工艺参数自优化,以及生物基TPE材料的推广,全电动精密吹塑技术将在汽车防尘套及更广泛的零配件领域发挥不可替代的作用。
全电动吹塑机通过精密成型控制,有效解决了方向机防尘罩等薄壁波纹类汽车零配件在壁厚均匀性、密封可靠性及批次一致性方面的制造难题,是推动汽车底盘防护部件向高品质、绿色化升级的关键技术路径。